
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-09-18 origine:Propulsé


L’achat d’équipements de fabrication de chaussures industrielles nécessite des dépenses en capital importantes. Les propriétaires d’usines sont confrontés à des enjeux élevés lorsqu’ils modernisent leurs ateliers d’assemblage. La modernisation de la production va bien au-delà du simple remplacement du vieux matériel. Cela signifie intégrer une technologie fiable et à haut rendement pour améliorer l’efficacité. Vous devez réduire la dépendance au travail tout en minimisant le gaspillage de matériaux. L’utilisation de machines obsolètes entraîne souvent des taux de défauts élevés et des temps de cycle plus lents. Cet article fournit aux responsables des achats et aux propriétaires d’usines un cadre technique objectif. Nous vous guidons dans l’évaluation des spécifications des équipements critiques. Vous apprendrez à comparer les configurations rotatives et linéaires pour votre installation. Nous vous aiderons également à évaluer la polyvalence des matériaux et les capacités d’automatisation. Enfin, nous fournissons des listes de contrôle exploitables pour vous aider à sélectionner efficacement le bon équipement. À la fin de ce guide, vous posséderez les connaissances techniques nécessaires pour réaliser un investissement éclairé et hautement stratégique.
La mise à niveau de votre atelier de fabrication commence par l"identification des défaillances opérationnelles existantes. De nombreux directeurs d’usine tolèrent trop longtemps des équipements obsolètes. Cette complaisance entraîne de graves problèmes commerciaux. Vous remarquerez peut-être des taux de rebut élevés pendant les cycles de production. Des défauts de clignotement se produisent souvent autour des coutures des bottes. Les coûts de main-d"œuvre excessifs épuisent votre rentabilité car les travailleurs doivent couper manuellement l"excès de plastique. De plus, une imperméabilisation incohérente ruine la réputation de la marque. Vous devez identifier ces déclencheurs exacts avant d’évaluer de nouvelles machines. L"identification de ces goulots d"étranglement clarifie exactement ce que votre nouvel équipement doit résoudre.
Vous avez besoin de critères de réussite stricts pour justifier les dépenses en capital. Un déploiement réussi nécessite des améliorations mesurables. Nous vous recommandons d"établir des critères de performance clairs avant de contacter les fournisseurs. Vos critères doivent inclure :
Vous devez également effectuer une vérification de la réalité des installations. La mise à niveau des machines résout rarement à elle seule tous les problèmes de production. Un nouveau système d’injection nécessite une infrastructure de support adéquate. Vos systèmes de manutention doivent correspondre à la vitesse de la nouvelle machine. Les tours de refroidissement doivent fournir suffisamment d’eau réfrigérée pour faire durcir rapidement le plastique. Ignorer ces éléments d’infrastructure environnants entravera le retour sur investissement potentiel. La machine la plus rapide du monde attend encore des opérateurs lents ou des systèmes de refroidissement inadéquats.
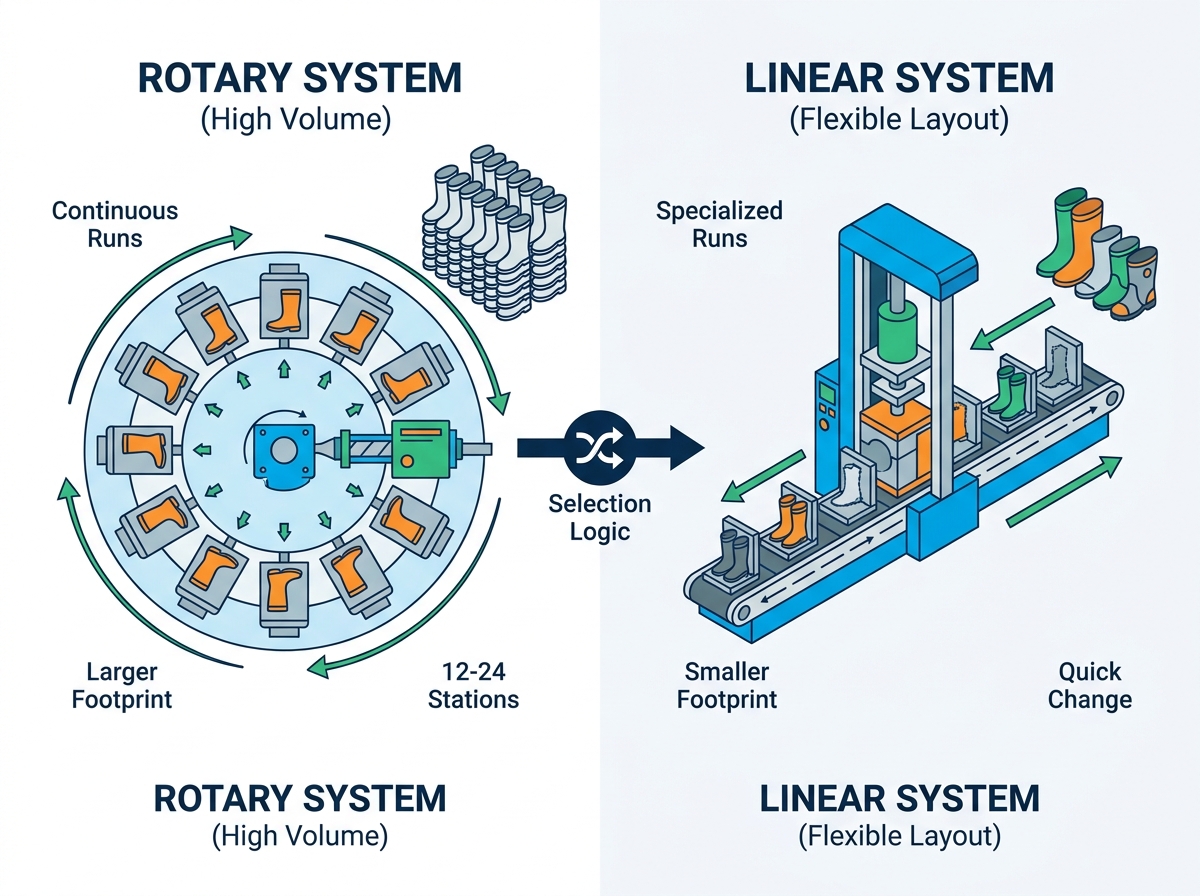
Choisir la bonne disposition détermine le rythme de production de votre usine. Les fabricants proposent généralement deux configurations principales pour l’injection de chaussures. Chaque conception répond à un objectif opérationnel distinct.
Les installations rotatives multi-stations dominent la fabrication de chaussures en grand volume. Ces machines disposent d"un grand plateau tournant central. La table fait tourner les moules à travers différentes étapes, notamment l"injection, le refroidissement et le démoulage. Les fournisseurs construisent généralement ces systèmes dans des configurations à 12, 16 ou 24 stations. Une configuration à 24 stations permet des temps de refroidissement prolongés sans arrêter la buse d"injection. La rotation continue maximise le rendement. Cette configuration est le choix idéal pour des séries massives et continues de bottes uni ou bicolores. Vous bénéficiez d’un volume immense, à condition que la taille de vos commandes justifie le temps de configuration initial.
Les systèmes linéaires fonctionnent sur une piste droite plutôt que sur une plaque tournante. L"unité d"injection fait la navette entre les pinces de moule fixes. Cette mécanique nécessite une empreinte d"usine beaucoup plus petite. Les configurations linéaires excellent dans les séries de production spécialisées. Ils gèrent à merveille les contraintes spatiales. Si votre installation produit des commandes personnalisées fréquentes et de faible volume, une machine linéaire minimise les perturbations. Il permet des changements de moule localisés plus rapides sans arrêter l"ensemble d"un plateau tournant à 24 stations.
Vous devez adapter ce choix directement à votre modèle économique. N"achetez pas un système rotatif simplement parce qu"il produit plus de paires par heure. Si votre entreprise dépend de changements de style fréquents, le remplacement des moules rotatifs détruira votre disponibilité. Basez votre décision sur les volumes de commandes projetés. Considérez attentivement votre espace au sol disponible. Évaluez la fréquence à laquelle vos techniciens effectuent des changements de moule chaque semaine.
| Type de configuration | Empreinte requise | Volume Capacité | Fréquence de changement de moule | Meilleur cas d'utilisation |
|---|---|---|---|---|
| Rotatif (24 stations) | Grand / Expansif | Extrêmement élevé | Faible (changements rares) | Exécutions continues de produits de base |
| Rotatif (12 stations) | Moyen | Haut | Modéré | Lots bicolores standards |
| Linéaire / Navette | Petit / Étroit | Modéré | Élevé (changements fréquents) | Courses spécialisées, tailles variées |
Les chaussures modernes nécessitent divers composés chimiques. Votre machine doit gérer sans effort les mélanges de PVC, de TPR et d’EVA modifié. Chaque matériau nécessite un traitement thermique unique. Le PVC nécessite une gestion minutieuse de la température pour éviter la dégradation et les dégagements gazeux toxiques. L"EVA nécessite un contrôle précis de l"expansion. Vous devez évaluer la conception de la vis à l’intérieur du canon d’injection. Une vis polyvalente permet un mélange agressif pour le TPR tout en restant suffisamment douce pour le PVC. Vérifier la consistance de la chauffe du fût. Les systèmes de haute qualité utilisent des contrôleurs de température PID pour maintenir des profils thermiques exacts. Les taux de plastification rapides du matériau garantissent que la buse ne manque jamais de nourriture pendant un cycle d"injection à grande vitesse.
La force de serrage mécanique a un impact direct sur la qualité du produit. Une force de serrage adéquate empêche le clignotement. Le clignotement se produit lorsque le plastique à haute pression force légèrement les moitiés du moule, ce qui entraîne une fuite de matériau le long du joint. Cette fuite crée des coutures laides et compromet l’intégrité imperméable de la botte. Les machines typiques nécessitent entre 150 et 300 tonnes de force de serrage. De plus, une pression d’injection précise contrôle la distribution du matériau. Vous avez besoin de réglages de pression adaptables pour pousser le matériau dans diverses cavités de moule. Pousser du matériau dans une chaussure pour enfant nécessite beaucoup moins de pression que remplir une botte pour homme adulte. Le système hydraulique avancé garantit une densité uniforme quelle que soit la taille.
Le matériel autonome ne garantit plus un avantage concurrentiel. Les leaders de l'industrie exigent désormais une ligne de production de chaussures intelligente . Vous devez évaluer l’état de préparation à l’automatisation avant d’acheter. Recherchez des systèmes PLC (Programmable Logic Controller) avancés. L'interface doit permettre aux opérateurs de sauvegarder des recettes spécifiques pour différents matériaux. La compatibilité des bras robotiques est cruciale pour le démoulage automatisé. Les robots retirent les bottes sans fatigue humaine, ce qui permet de conserver des temps de cycle parfaitement prévisibles. De plus, exigez un logiciel de suivi des défauts en temps réel. Ces systèmes surveillent les courbes de pression d'injection. Ils signalent instantanément les anomalies, vous permettant ainsi de rejeter un mauvais démarrage avant qu'il n'atteigne le service d'emballage.
Les équipes d’approvisionnement se concentrent souvent sur le prix initial. Cependant, la rentabilité à long terme dépend des dépenses opérationnelles quotidiennes. Vous devez ventiler les coûts permanents pour comprendre le véritable impact financier. La consommation d’électricité reste une charge opérationnelle énorme. Le chauffage des barils et l’entraînement des pompes hydrauliques consomment une énergie immense. Le fluide hydraulique nécessite un remplacement et une filtration de routine. Les pièces d"usure standard, comme les pointes de buses et les bandes chauffantes, nécessitent une budgétisation régulière.
L’efficacité énergétique distingue les machines modernes des équipements existants. Les systèmes hydrauliques traditionnels font fonctionner les moteurs de pompe en permanence, même pendant les phases de refroidissement au ralenti. Vous devriez imposer des moteurs servo-entraînés. Les systèmes servo consomment de l"énergie uniquement lorsqu"un mouvement actif se produit. Cette technologie réduit généralement la consommation d"énergie à long terme de 30 à 40 %. Les économies d’énergie à elles seules justifient souvent le prix d’achat initial plus élevé.
Gardez un œil sceptique lors des présentations des fournisseurs. Les représentants commerciaux prétendent souvent que leurs systèmes ne nécessitent « aucun entretien ». Il s"agit d"un mythe dangereux. Abordez la réalité des temps d’arrêt programmés. Vous perdrez des heures de production lors des changements de moule. Le nettoyage du fût prend beaucoup de temps lors des changements de couleur, en particulier lors du passage de plastiques foncés à des plastiques clairs. L"étalonnage de routine des capteurs de pression est obligatoire. Tenez compte de ces fenêtres de maintenance dans votre production hebdomadaire attendue.
L'achat du matériel ne représente que la première phase. La préparation de votre installation dicte le succès de l’installation. Une puissante machine d’injection de bottes de pluie nécessite une infrastructure d’usine robuste. Vous ne pouvez pas compter sur l’eau municipale pour le refroidissement. Vous devez installer des châteaux d’eau réfrigérées dédiés pour extraire rapidement la chaleur des moules. Un refroidissement rapide équivaut à des temps de cycle rapides. Assurez-vous que votre installation fournit des chutes de puissance triphasées stabilisées. Les fluctuations de tension feront planter l'automate et ruineront les lots. Nous recommandons également des silos d’alimentation en matériaux automatisés. L'ensachage manuel entraîne une contamination et un flux de matériaux irrégulier.
Ne laissez jamais une machine être expédiée sans un FAT (Factory Acceptance Test). Exigez de faire fonctionner vos moules réels dans les installations du fournisseur. Apportez vos composés matériels spécifiques. Les vendeurs utilisent souvent des plastiques de démonstration fluides. Vous devez voir la machine gérer vos mélanges TPR ou EVA les plus difficiles. Vérifiez les temps de cycle et vérifiez les coutures avant de signer l"expédition.
L’adoption par les opérateurs présente un risque de mise en œuvre énorme. L’erreur humaine pendant la phase de transition provoque de graves dommages. Un travailleur non formé peut facilement écraser un moule ou surchauffer le fût. Vous devez insister sur la nécessité d"une formation fournie par le fournisseur. Exigez des sessions pratiques pour les opérateurs et les ingénieurs de maintenance. Ils doivent comprendre l"interface du logiciel, les codes d"alarme et les procédures de démoulage sécurisées.
La sélection du bon partenaire de fabrication atténue les risques opérationnels à long terme. Vous devez évaluer le fabricant aussi rigoureusement que la machine elle-même. Regardez attentivement leurs années d’activité. Vérifiez leur empreinte globale d’installation. Un fournisseur disposant de centaines d’installations actives propose généralement un produit raffiné et fiable. Vérifiez leurs certifications ISO pour garantir des normes de fabrication cohérentes.
Le support et la logistique définissent votre vitesse de récupération lors d"une panne. Évaluez l"accord de niveau de service (SLA) du fournisseur pour la livraison des pièces de rechange. Stockent-ils des pièces exclusives localement ou attendrez-vous des semaines pour une expédition internationale ? Assurez-vous que la machine inclut des capacités de diagnostic à distance. Un fournisseur doit pouvoir se connecter à distance à votre automate pour résoudre les pannes logicielles. Confirmer la disponibilité des techniciens de terrain régionaux.
Prenez des mesures décisives en rédigeant une demande de devis (RFQ) complète. Utilisez la séquence numérotée suivante pour structurer votre demande de prix :
L’achat d’une machine moderne à injection directe représente une décision commerciale hautement stratégique. Cela nécessite un équilibre entre la fiabilité mécanique, l’efficacité énergétique et un support après-vente fiable. Vous devez regarder au-delà des mesures de sortie de base. Évaluez minutieusement la polyvalence des matériaux, les mécanismes de serrage et les capacités d’intégration de l’automatisation.
N’oubliez pas que l’offre initiale la plus basse donne rarement le meilleur résultat financier. Les machines bon marché entraînent souvent des pertes opérationnelles à long terme en raison de temps d"arrêt excessifs, de taux de rebut élevés et d"une mauvaise efficacité énergétique. Investir dans une infrastructure robuste et du matériel de qualité protège vos marges.
Passez à l’étape suivante dans la modernisation de vos installations dès aujourd’hui. Planifiez une consultation technique avec vos trois principaux fournisseurs présélectionnés. Demandez un calcul personnalisé des dépenses opérationnelles basé sur vos tarifs de services publics locaux. Soumettez vos exigences de production spécifiques pour recevoir une proposition de configuration de machine sur mesure.
R : Les changements manuels de moule sur les configurations standard prennent généralement de 45 à 60 minutes par station. Cela nécessite une main d’œuvre et des temps d’arrêt importants. Cependant, les machines équipées de systèmes modernes d"outillage à changement rapide réduisent ce processus à seulement 10 à 15 minutes par station. Investir dans des mécanismes de changement rapide améliore considérablement la disponibilité des installations exécutant des styles variés.
R : Oui, à condition que vous achetiez une machine équipée de doubles barillets d’injection. Les capacités bicolores nécessitent une technologie de co-injection. La machine injecte une couleur pour la semelle et une deuxième couleur pour la tige supérieure. Si vous achetez une machine à un seul baril, vous êtes strictement limité aux séries de production en une seule couleur.
R : La période de récupération moyenne varie entre 18 et 36 mois. Ce calendrier dépend fortement des tarifs des services publics locaux, des coûts de main-d"œuvre et de votre volume de production. Les moteurs servocommandés réduisent la consommation d"énergie jusqu"à 40 %. La réduction simultanée des taux de défauts et des coûts de main d’œuvre accélère considérablement votre retour sur investissement.
R : Oui, la plupart des systèmes d’injection modernes traitent du PVC recyclé (rebroyé). Cependant, vous devez préciser cette exigence au préalable. La manipulation des rebroyés nécessite des conceptions de vis spécialisées pour gérer des points de fusion incohérents. Vous avez également besoin de tamis de filtration robustes à l"intérieur de la buse pour capturer les contaminants non fondus avant qu"ils n"abîment le moule de la botte.


