
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-09-18 origine:Propulsé


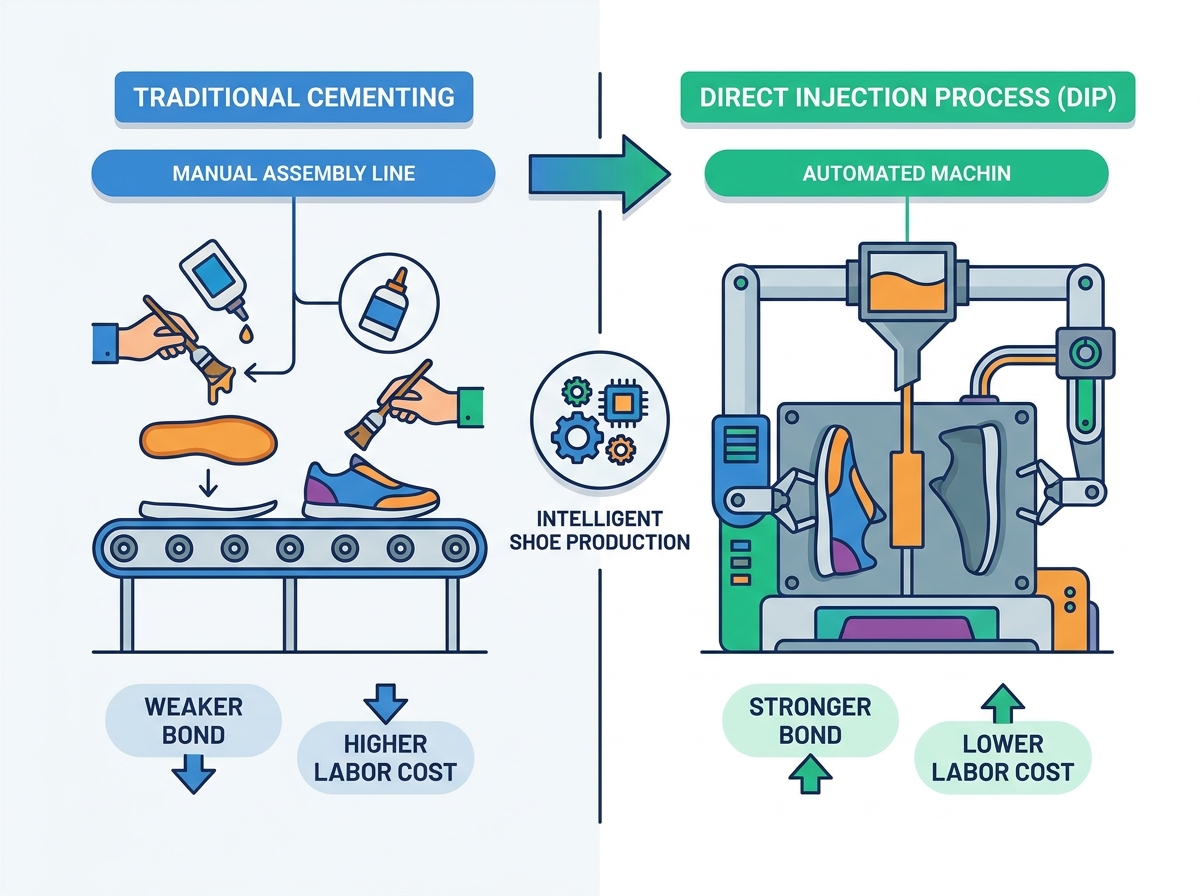
La transition de la cimentation traditionnelle au processus d"injection directe (DIP) marque une décision critique en matière d"évolutivité. Il impose des limites de contrôle qualité pour la fabrication de chaussures modernes. La mise à niveau vers des machines automatisées nécessite des dépenses d’investissement importantes. Vous devez aligner étroitement les spécifications de la machine sur vos objectifs de production distincts. Les usines produisant des chaussures de sécurité robustes, des vêtements décontractés de tous les jours ou des chaussures spécialisées sont confrontées à des exigences d"équipement très différentes. La sélection de mauvaises spécifications limite votre plafond de production et compromet la durabilité des chaussures.
Ce guide fournit un cadre indépendant du fournisseur pour évaluer ces systèmes avancés. Nous explorerons les capacités de base des machines, les compatibilités complexes des matériaux et les réalités réelles de mise en œuvre. Vous apprendrez à naviguer en toute confiance dans cette mise à niveau de fabrication. En comprenant ces variables techniques, vous pouvez éliminer les goulots d’étranglement et garantir une efficacité opérationnelle à long terme.
Le cimentage traditionnel repose fortement sur des apprêts et des adhésifs chimiques. Cela nécessite un travail manuel intense. Les travailleurs doivent dégrossir manuellement la tige de la chaussure, appliquer de la colle et presser la semelle. Ce processus introduit une erreur humaine et ralentit la production. Une machine à injection directe élimine entièrement ces étapes de collage. La machine injecte la matière fondue directement sur la tige de la chaussure. Il automatise les processus de coulée et de durcissement. Vous réduisez considérablement les coûts des consommables chimiques. Les économies de main-d'œuvre à long terme s'accumulent rapidement car les lignes automatisées nécessitent beaucoup moins d'opérateurs par équipe.
Les semelles collées à froid échouent fréquemment dans des environnements très sollicités. La colle se dégrade avec le temps sous une chaleur ou une humidité extrême. DIP crée une liaison moléculaire transparente entre la tige et la semelle. Le polyuréthane ou le caoutchouc liquide pénètre dans les fibres du matériau supérieur avant de se solidifier. Les mesures de test standard de l’industrie valident cette différence. Les normes de force d’adhérence SATRA montrent régulièrement que les semelles cimentées DIP sont plus performantes. L"injection directe empêche la séparation des semelles. Cela rend obligatoire les bottes militaires robustes et les chaussures de sécurité industrielles.
Les chaînes d’assemblage de cimentation manuelle souffrent de graves goulots d’étranglement. Appliquer de la colle et attendre qu"elle sèche prend du temps. Une ligne d’injection rotative multistation écrase les débits de production manuels. Une ligne automatique standard peut produire des centaines de paires par heure. La rotation continue permet aux opérateurs de charger les tiges tandis que d"autres stations injectent ou durcissent activement les semelles. Vous maintenez un rythme de fabrication constant et ininterrompu. Cette augmentation massive de la vitesse de production justifie l’investissement initial en équipement pour les installations à grand volume.
Le choix de la bonne configuration de table rotative dicte l’agencement de votre usine. Vous devez évaluer les lignes rotatives de 24, 30 et 60 stations en fonction de vos matériaux. Le nombre de stations a un impact direct sur les allocations de temps de durcissement. Le polyuréthane (PU) nécessite un temps spécifique pour se dilater et durcir avant d"être démoulé. Une ligne de 60 stations offre un temps de durcissement suffisant au cours d"une seule rotation. Cela vous permet de faire fonctionner la tête d"injection à la vitesse maximale. Les lignes plus petites à 24 stations fonctionnent mieux pour les matériaux à durcissement plus rapide ou pour les installations plus petites. Ils offrent moins de débit mais nécessitent moins d’espace au sol.
Les équipements modernes reposent sur des sous-systèmes automatisés interconnectés. Sans eux, vous ne pouvez pas atteindre une efficacité maximale. La pulvérisation automatisée du démoulage empêche le collage et réduit les interventions manuelles. L"ébauche robotisée garantit que la surface supérieure de la chaussure est parfaitement préparée. Cela garantit une pénétration optimale du matériau. La distribution informatisée du matériau contrôle les rapports de mélange exacts. La précision est très importante lors du mélange de polyol et d"isocyanate pour les semelles en PU. Même une infime erreur de ratio ruine le lot. La distribution automatisée élimine ces erreurs de calcul manuelles coûteuses.
Les contrôleurs logiques programmables (PLC) constituent le cerveau de la ligne. La surveillance en temps réel est absolument vitale. Le PLC suit en permanence la pression d’injection. Il maintient une stabilité de température étroite dans toutes les zones de chauffage. Il surveille les débits de matériaux pour éviter un sous-remplissage ou un remplissage excessif. Les opérateurs utilisent des interfaces à écran tactile pour ajuster les paramètres instantanément. L"accès à ces données en temps réel vous aide à réduire considérablement les taux de défauts. Vous pouvez identifier et corriger les chutes de température avant qu’elles ne ruinent un cycle de production.
Les chaussures modernes exigent souvent des semelles à double densité. Vous injectez deux matériaux ou densités différentes dans un seul moule. Une configuration courante associe une semelle intermédiaire en PU souple pour le confort à une semelle extérieure en TPU durable pour l"adhérence. Cela nécessite des têtes d"injection doubles et des réservoirs de matériau indépendants. La machine doit d’abord injecter la semelle extérieure, la laisser durcir partiellement, puis injecter la semelle intermédiaire. Les exigences opérationnelles exigent un timing précis. Les contrôles thermiques doivent gérer simultanément les différents points de fusion du TPU et du PU.
Les chaussures de sécurité présentent des défis de fabrication uniques. Les bottines hautes nécessitent des moules à cavités profondes. Ces moules plus grands nécessitent des forces de serrage nettement plus élevées. Si la machine ne parvient pas à maintenir le moule bien fermé, le PU en expansion s"échappera. Vous avez également besoin de temps de refroidissement prolongés en raison du volume de semelle plus épais. L"équipement d"injection doit fournir une pression plus élevée pour remplir complètement les cavités profondes avant que le matériau ne commence à réagir.
La fabrication de chaussures imperméables nécessite un équipement spécialisé. Une machine d’injection de bottes de pluie diffère considérablement de l’équipement de semelle standard. Il utilise des conceptions de vis spécifiques optimisées pour le traitement de gros volumes de PVC ou de TPR. Les températures des fûts doivent rester incroyablement stables pour éviter la dégradation des matériaux. Ces machines effectuent une injection sur tout le pied plutôt que de simplement fixer une semelle. Les exigences en matière de manutention garantissent une coque de botte sans couture et entièrement étanche. Les moules sont massifs, nécessitant des systèmes de levage mécaniques robustes.
Vous devez évaluer rigoureusement les équipements potentiels. Utilisez les cinq critères suivants pour distinguer les machines fiables des alternatives peu performantes.
Guide de comparaison des spécifications des machines
| Catégorie de fonctionnalités | Ligne de cimentation standard | Machine à injection directe (DIP) |
|---|---|---|
| Force de liaison | Moyen (3-4 N/mm) | Élevé (5-6+ N/mm) |
| Exigence de main d"œuvre | Élevé (15-20 opérateurs) | Faible (3-5 opérateurs) |
| Déchets chimiques | Élevé (vapeurs de colle/apprêt) | Minime (système fermé) |
| Complexité de l"outillage | Faible (Formes de pressage simples) | Élevé (moules usinés CNC) |
DIP nécessite des moules en aluminium ou en acier usinés CNC de haute précision. Cela représente un changement majeur par rapport aux formes simples à cimenter. Vous devez reconnaître les coûts cachés ici. Le développement des moisissures prend des semaines, voire des mois. Chaque pointure de chaussure nécessite un jeu de moules dédié. Les révisions de conception ajoutent des délais de livraison importants. Vous devez finaliser parfaitement vos conceptions de semelles avant de vous engager dans l’outillage. Le partenariat avec des fabricants de moules expérimentés évite une redécoupe coûteuse.
La transition du travail manuel au fonctionnement de la machine modifie la dynamique de votre main-d"œuvre. Vous ne pouvez plus compter uniquement sur la dextérité manuelle. Les opérateurs ont besoin de compétences techniques. Ils doivent apprendre à naviguer dans les interfaces tactiles complexes des API. Ils ont besoin d’une formation sur la manipulation sécuritaire des produits chimiques pour les isocyanates et les polyols. Plus important encore, ils doivent apprendre à dépanner les ratios de mélange. Un opérateur doit reconnaître les signes visuels d’une expansion inappropriée du PU et ajuster immédiatement les paramètres de la machine.
Ne vous attendez pas à des chaussures parfaites le premier jour. Définissez des attentes réalistes concernant le gaspillage de matériaux lors de la configuration initiale. L’étalonnage environnemental prend du temps. L"humidité de l"usine affecte considérablement le processus d"injection directe de PU. L"humidité provoque une expansion excessive du polyuréthane et la formation de bulles. Les variations de température ambiante modifient les temps de durcissement. Votre équipe gaspillera des matériaux tout en définissant les paramètres exacts de chauffage et de synchronisation pour votre environnement d"usine spécifique.
Le bon équipement d’injection comble le fossé énorme entre une production à grand volume et un contrôle qualité sans compromis. L’injection directe élimine les incohérences du cimentage manuel. Il offre une force de liaison supérieure, réduit la dépendance aux produits chimiques et réduit considérablement la dépendance au travail. Cependant, le succès dépend entièrement de l"adéquation des capacités de la machine à vos exigences de production spécifiques.
Avant de signer des contrats d’approvisionnement, vous devez prendre des mesures concrètes pour vérifier les performances de l’équipement. Conseillez à votre équipe d’ingénierie de demander des échantillons de production en utilisant vos propres matériaux. Évaluez attentivement la disponibilité des pièces de rechange du fournisseur. Une machine est inutile si une tête de mélange cassée prend trois semaines à remplacer. Insistez sur les accords de niveau de service pour le support technique.
Nous vous encourageons à adopter une approche proactive pour la mise à niveau de vos installations. Demandez une analyse de débit personnalisée auprès de fournisseurs potentiels. Planifiez une consultation technique dédiée pour définir minutieusement les exigences de votre ligne de production. Une stratégie d"approvisionnement calculée et basée sur les données garantit que votre transition vers l"injection directe automatisée génère des retours opérationnels maximaux.
R : Les temps de durcissement varient de 3 à 6 minutes par station. Cela dépend entièrement de la densité de la formulation du polyuréthane et de la température ambiante en usine. Les semelles intercalaires plus souples durcissent généralement plus rapidement que les semelles extérieures à haute densité. Une table rotative plus grande permet des vitesses de machine plus rapides tout en maintenant une durée de durcissement adéquate.
R : Oui, à condition que la machine soit équipée de deux têtes d’injection. La production en double densité nécessite des réservoirs de matériaux indépendants et des circuits de mélange séparés. Le CPL doit être capable de séquencer avec précision les injections primaires et secondaires. Les machines à tête unique ne peuvent pas être facilement adaptées aux opérations à double densité.
R : Une machine à bottes de pluie utilise une capacité de moulage massive pour une injection sur tout le pied. Elle se concentre entièrement sur les thermoplastiques comme le PVC ou le TPR plutôt que sur le PU réactif. Les machines à semelles standard injectent uniquement du matériau sur le bas d"une tige pré-durée. Les machines à bottes nécessitent une force de serrage du moule nettement plus élevée.
R : L"humidité réagit de manière agressive avec le composant isocyanate du polyuréthane. Une humidité élevée en usine provoque une expansion indésirable des gaz, conduisant à des semelles cassantes et remplies de bulles. Vous devez utiliser un stockage de matériaux à température contrôlée et des compresseurs d"air déshumidifiés pour maintenir une intégrité constante des matériaux pendant l"injection.


